这是中油工程第2209期、第2333篇文章
近日
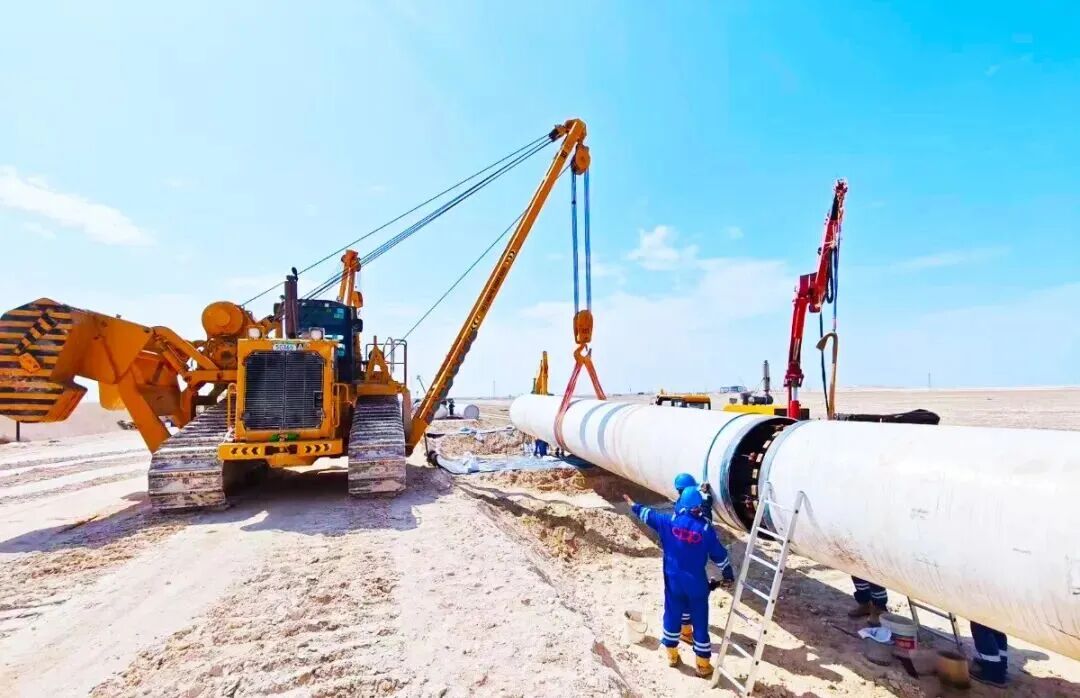
管道局工程公司CPP212机组
施工的阿联酋P8项目
完成首道
D1422毫米自动氩弧内焊机根焊型
全自动焊正式焊口
实现了该技术
在国际重大工程中的突破性应用
直面工艺难题合力攻坚克难

新工艺试用初期,机组面临国产氩弧内焊机操控和设备参数调校、故障排查处置等挑战,焊接合格率一度波动较大。
有着十几年焊接经验的焊工李永江坦言:"刚开始试用新工艺时,压力很大。传统工艺我们熟门熟路,但这全新体系,设备参数差一点、操作手法偏一点,焊缝质量就会出问题,容不得半点马虎。"
机组随即成立攻关小组,白天实操试焊、记录数据,晚上集中复盘研讨,反复调试焊接参数适配范围,严控坡口加工与管口组对精度,精细调整焊接电流、电压、行走速度、保护气配比,逐步解决焊缝成型差、内部未熔合等质量问题——哪怕一次合格率只提升0.01%,也值得反复尝试。
稳定焊接质量精细管控提质

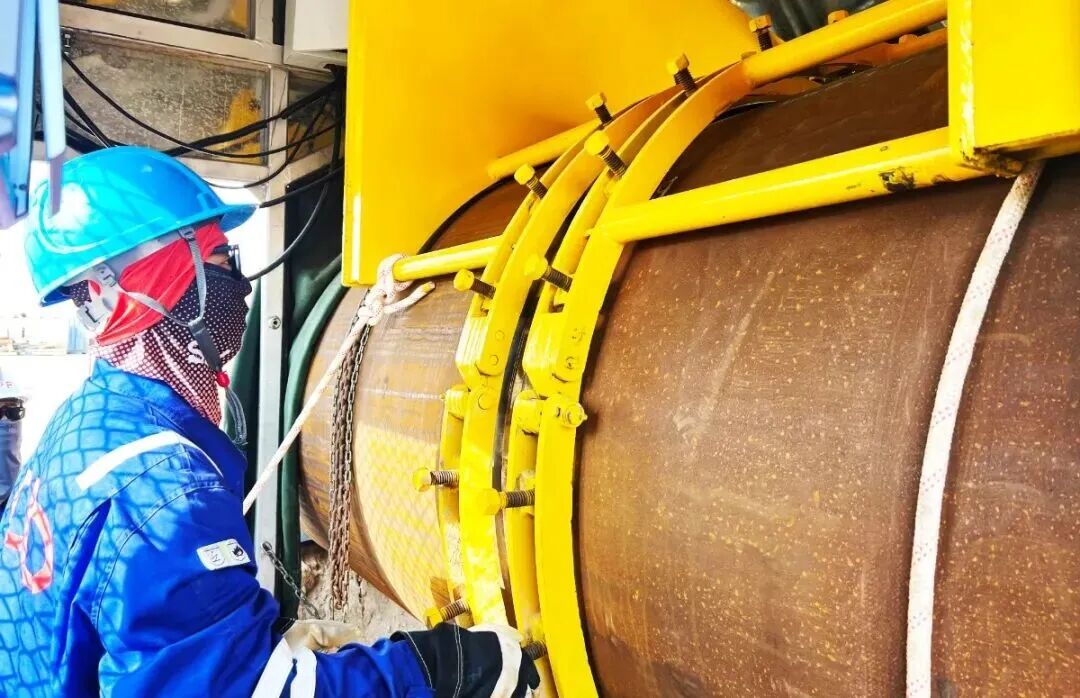
项目临近海域,施工现场复杂的施工环境极易干扰氩弧内焊机稳定作业。为此,机组一方面微调适配高温风沙工况的焊接参数;另一方面利用帆布自主改制可拆装式焊口防风沙防护装置,无需等待无风窗口期即可施工。装置使用后,每月节约返修工时90余小时,有效提升了焊接一次合格率,稳定了焊接成型质量,缩短了施工周期(883436)。
同时,机组发挥技术骨干带头作用,牵头编制《氩弧全自动内焊机+W2N外双炬焊工艺作业指导手册》,梳理形成一套可复制、可推广的海外大口径管道焊接标准化作业流程,为后续同类型机组施工提供完整技术参考。
创新提效提速工序集成挖潜

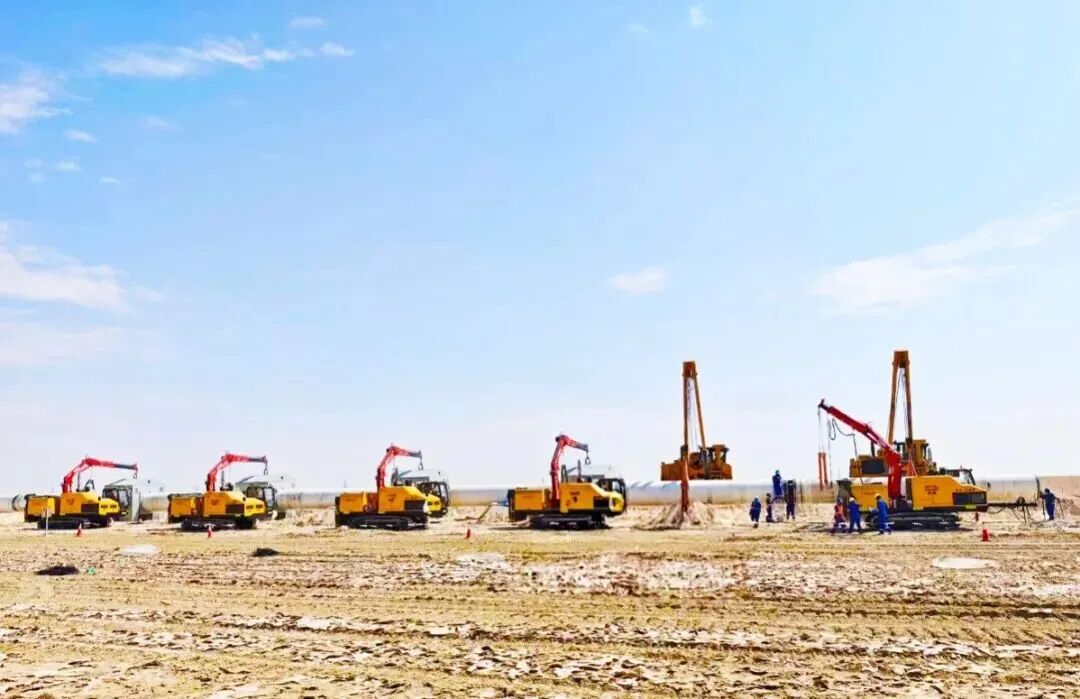
作为项目首发机组,CPP212机组严守安全、质量双底线,依托技术优势优化工(850102)序衔接,持续挖掘提速空间。焊接小组扎根施工现场,优化施工流程,记录每一个耗时环节;集中研讨改进方案,将内焊、外焊工序协同推进,实现了效率与质量的双重提升。
与此同时,机组创新推行"一车代两车"施工模式,针对现场根焊、管口加热两道独立工序,对原有两台专用设备(881118)整合改造,单车即可同步完成管口预热与根焊作业。设备转场耗时大幅减少,设备使用与人工投入成本有效降低,焊接作业连续性与施工效率得到提升。