



为进一步盘活产线产能、深挖降本增效空间,持续优化产品结构,近期,一炼轧2800机组聚焦小规格、薄规格板材生产难点,立足工艺优化、生产组织、质量管控、精益降耗多维度开展专项创新创效攻关,成功破解小规格生产稳定性差、成材率低、能耗偏高等瓶颈问题,今年1—10月份,小规格累计投料比例达到18.86%,同比增加1.98%。实现了小规格产品稳产、提质、提效、降本多重突破。

长期以来,小规格钢板因板薄、幅窄、刚性差,在轧制过程中极易出现跑偏、翘曲、边浪、尺寸偏差等质量问题,加之订单零散、规格切换频繁,造成切损量大、调试时间长、吨钢能耗偏高,一直是制约2800产线效益提升的薄弱环节。为彻底扭转被动局面,该机组成立专项攻关小组,紧盯生产痛点精准施策、靶向突破。
在工艺技术优化方面,技术人员针对小规格轧制特性,重新梳理压下制度、轧制速度及冷却参数,建立完善小规格专属轧制参数库。通过优化道次分配、细化终轧温度控制、精准匹配冷却制度,有效解决薄规格钢板瓢曲、板形不良、尺寸超差等常见质量缺陷,大幅提升小规格轧制稳定性和板面质量均匀性,极限小规格生产能力显著增强。
在提质成材降损耗方面,该机组以“毫米级提质、厘米级降损”为目标,通过大数据统计分析头尾变形规律,在合规前提下压缩切头、切边余量,推行坯料精准匹配、按需定尺裁切模式,杜绝大坯小轧、余量浪费等问题,有效降低金属损耗,持续提升小规格产品综合成材率。
在生产组织提效率方面,该机组优化排产策略,推行同规格、近规格集中批量生产模式,整合零散小订单,减少频繁换产、调参、试轧次数,大幅缩短无效待机和调试时间,轧制节奏更加紧凑顺畅,产线有效作业率显著提升,彻底解决小规格生产“批次乱、效率低、能耗高”的难题。同时,持续强化全过程质量管控,完善小规格质量缺陷台账,对板形、尺寸、表面质量问题做到闭环分析、逐项整改,不断固化标准化操作流程,全员严控每一道工序质量,小规格产品合格率、一次成材率稳步攀升。
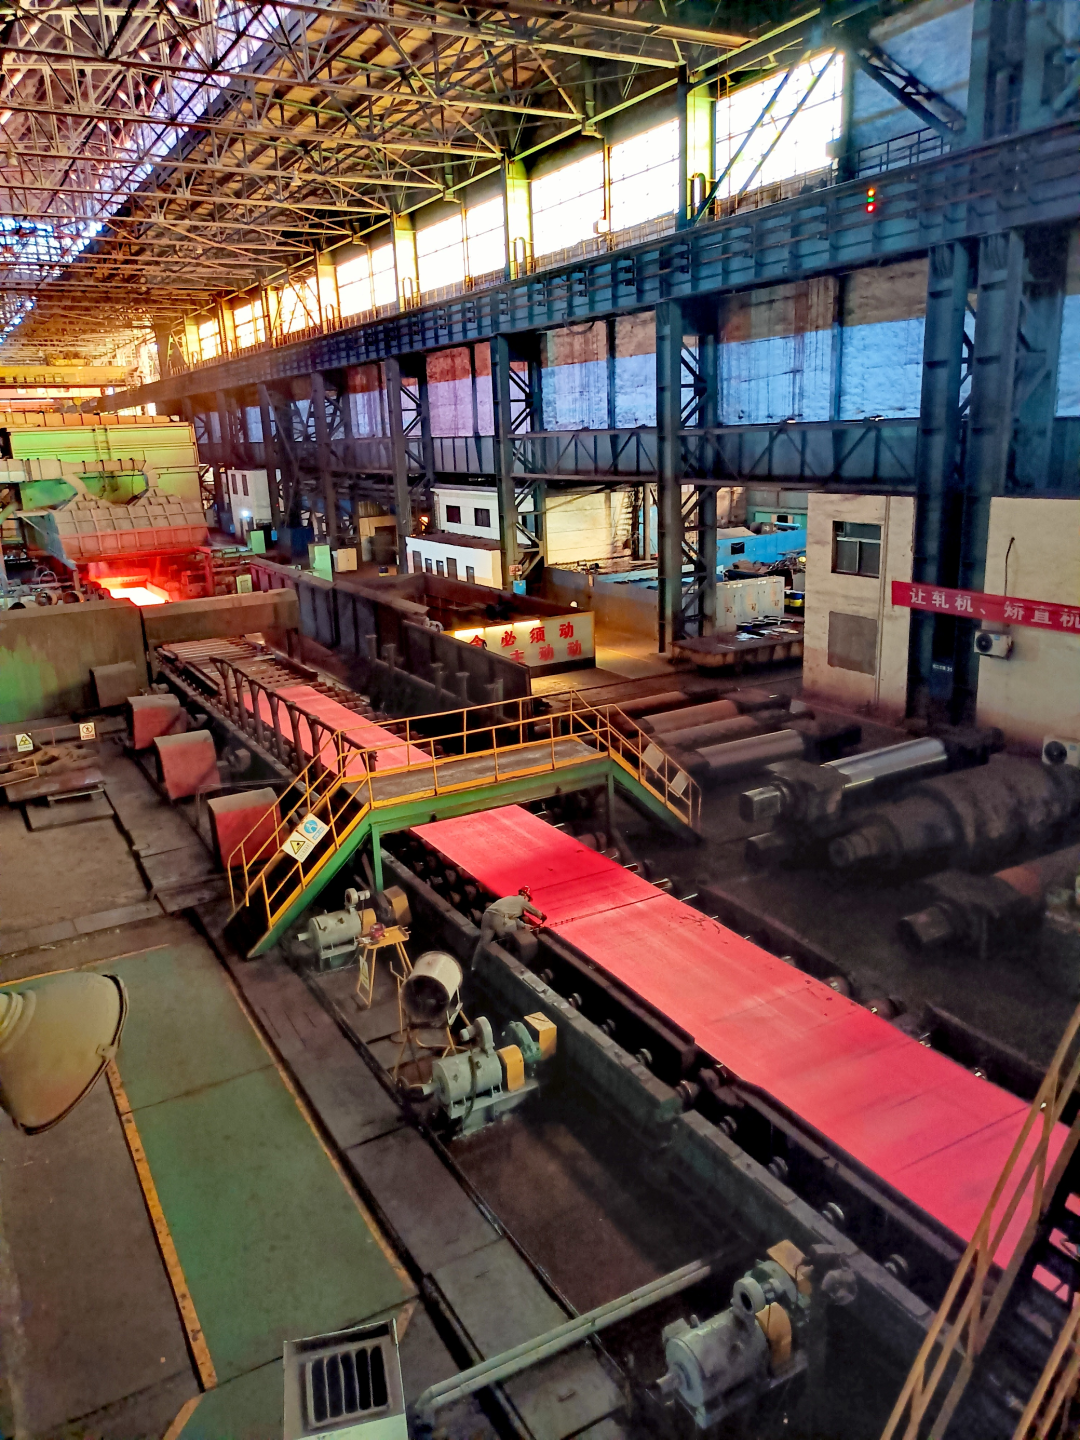
为解决1200mm窄断面坯料轧制小规格过程板形难控、成材偏低、规格受限、换产低效等生产难题,2800机组聚焦降本增效核心目标,组织工艺、轧钢、设备成立专项攻关小组,全面开展1200mm断面铸坯轧制小规格提质增效专项攻坚,他们立足坯料特性、对标最优工艺,从铸坯适配、加热制度、轧制模型、控冷工艺、切损优化、生产组织六个维度精准施策、逐项突破。此次专项攻坚成效显著,1200mm断面铸坯小规格轧制稳定性全面提升,板形缺陷、尺寸超差问题大幅减少,带出品比例降低了1.1%;切损余量实现可控压降,综合成材率稳步提升0.21%;窄断面坯料可生产规格范围进一步拓宽,彻底解决了以往窄坯低效、难创效的生产短板,实现了废料变良材、窄坯出高效、小规创大效的良好局面。


